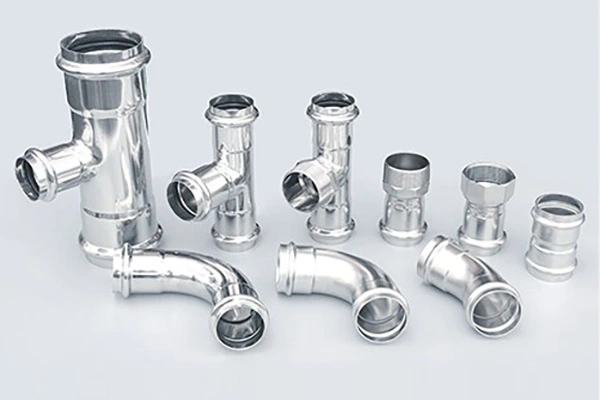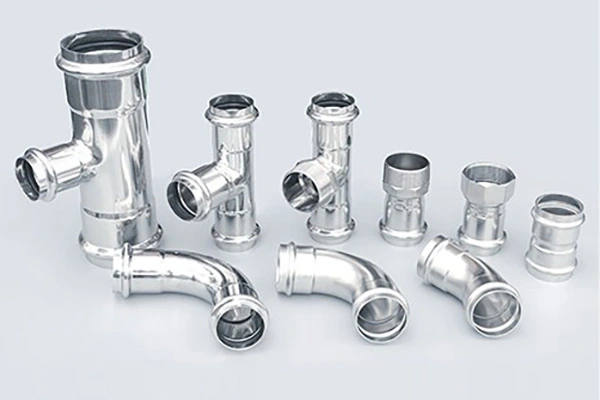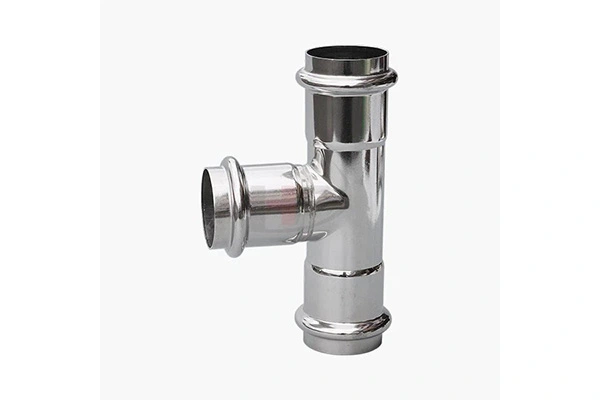
突合せ溶接継手は、接続の完全性、寸法精度、長期的な動作信頼性が重要となる産業用配管システムに不可欠なコンポーネントです。エルボやティーからレデューサーやキャップに至るまで、これらの継手はパイプの接続、流れの向きの変更、パイプライン サイズの変更への対応に役立ちます。材料の選択、寸法規格、壁の厚さ、溶接の準備、および検査要件を理解することは、エンジニア、請負業者、および購買チームが設置の問題を軽減し、コストのかかる故障を回避するのに役立ちます。このガイドでは、要求の厳しい産業用途向けに突合せ溶接継手を指定し、品質を評価し、情報に基づいて購入を決定する方法について説明します。
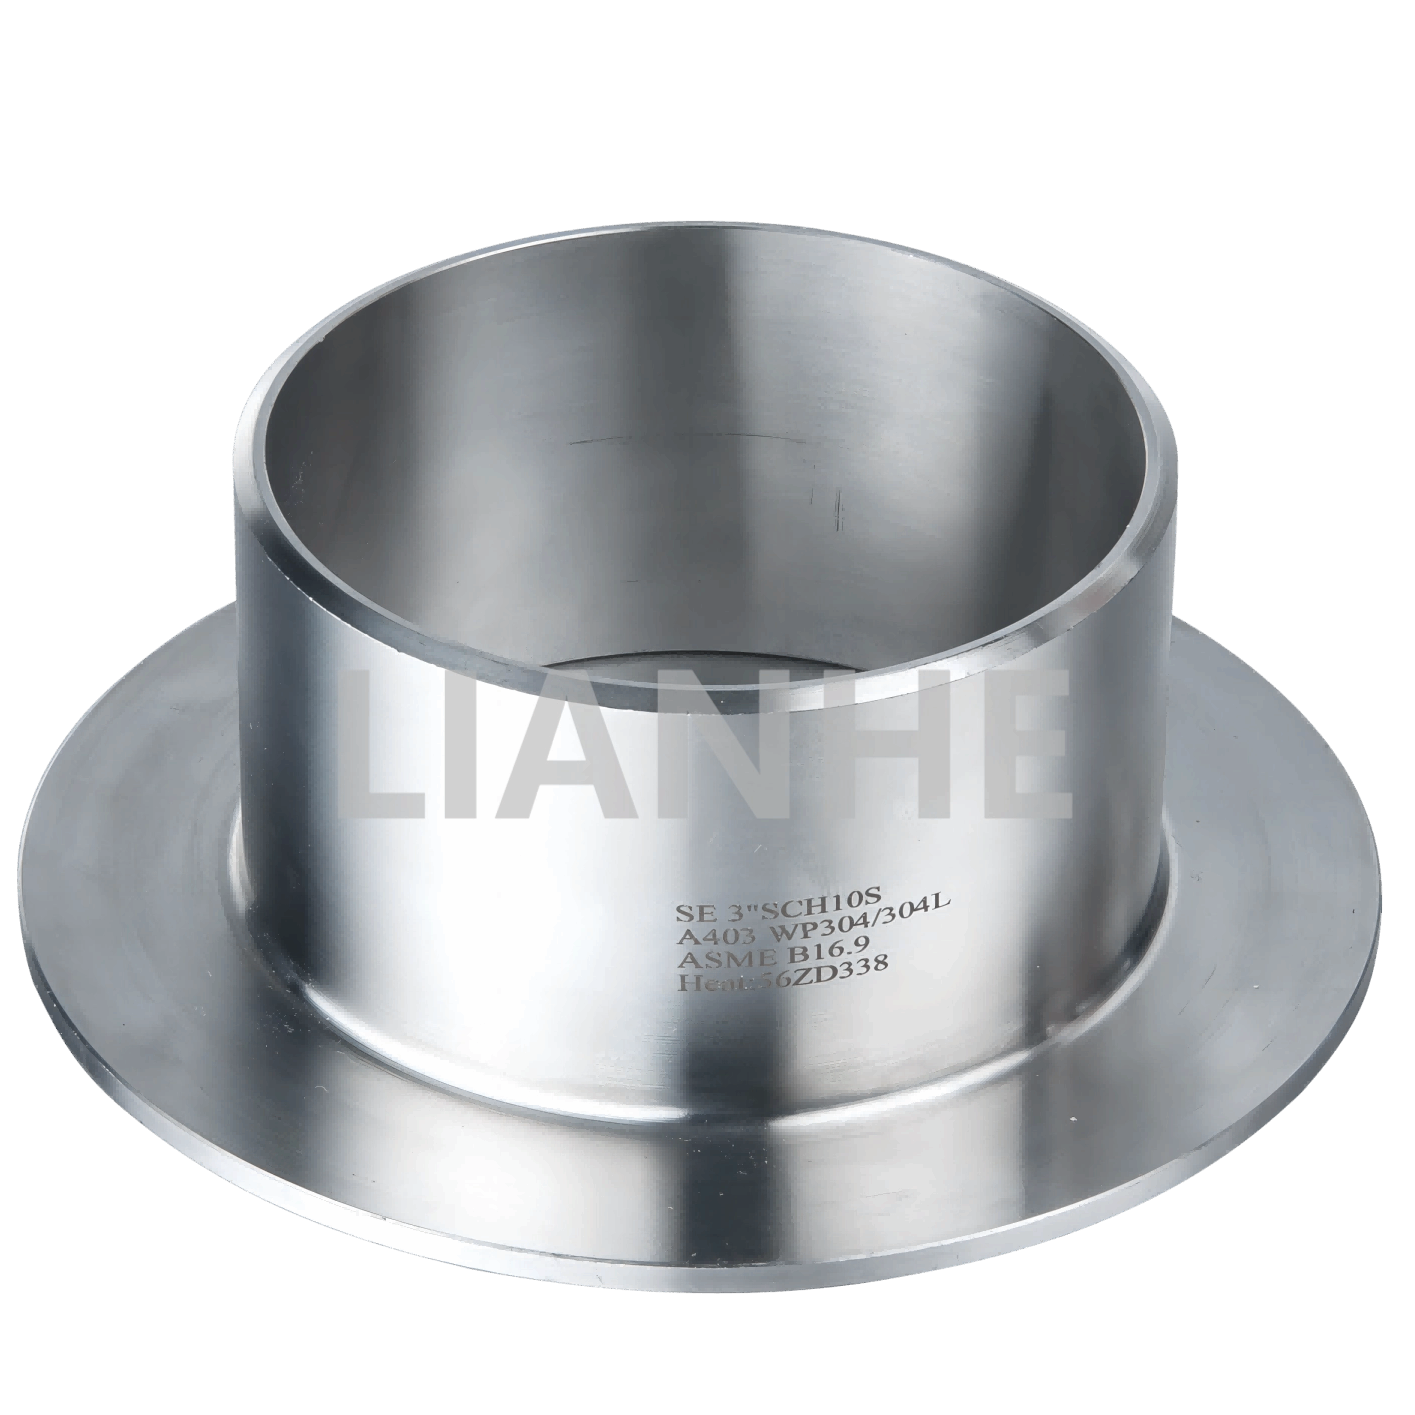
1.突合せ溶接継手とは何ですか?
突合せ溶接継手は、突合せ溶接によって対応するパイプ端に接合されるように設計されたパイプコンポーネントです。継手とパイプの位置が調整され、必要に応じて端が準備され、認定された溶接手順を使用して接続が作成されます。指定された制限内で適切に設計、溶接、検査、および操作すると、これらの接続は耐久性と耐漏洩性能を提供できます。
嵌合ねじを介して接続するねじ継手とは異なり、突合せ溶接継手は接続点のねじ継手に依存しません。これらは、機械的な完全性、連続した内部流路、およびジョイントの漏れリスクの軽減が重要であるプロセス配管に一般的に選択されます。
一般的な用途には、化学処理、石油およびガス施設、発電、水処理、医薬品生産、造船、工業製造などが含まれます。必要な継手の構成は、パイプラインの形状、動作条件、利用可能な設置スペース、および工学設計によって異なります。
購入者にとって重要な点は、継手の形状だけでは適合するかどうかを判断できないことです。材質グレード、寸法、肉厚、端処理、製造品質、接続配管との適合性も確認する必要があります。
2. 突合せ溶接継手はなぜ工業用配管に使用されるのですか?
定義された動作条件下での信頼性の高い接続
適切に突合せ溶接を行うと、パイプと継手の間に永久的な接続が形成されます。このため、突合せ溶接継手は、液体、ガス、蒸気、またはプロセス媒体を確実に封じ込める必要がある多くのシステムに適しています。実際の圧力と温度の制限は、材料、コンポーネントの寸法、溶接の品質、および適用される配管規格によって異なります。
スムーズな内部流路
内面が正しく位置合わせされ、溶接プロファイルが許容できる場合、突合せ溶接接続により、突然の内部障害を最小限に抑えることができます。これは、流れ効率、洗浄性、または液体の蓄積領域の削減が重要なシステムにおいて有益です。不適切な位置合わせ、過剰な溶接の溶け込み、または不適切な継手の形状によっても、流れが制限される可能性があります。
定期的な関節メンテナンスの削減
恒久的な溶接接続により、一部の機械的ジョイントで必要とされる方法で定期的に接続を締める必要がなくなります。ただし、溶接システムには、動作環境に基づいた適切な検査、腐食監視、および計画的なメンテナンスが依然として必要です。
柔軟なパイプライン レイアウト
エルボ、ティー、レデューサー、その他の継手構成により、エンジニアは機器の周囲にパイプラインを配線したり、分岐ラインを作成したり、パイプ サイズ間の移行を行うことができます。標準化された寸法は、請負業者がプレハブと設置をより正確に計画するのにも役立ちます。
3. 突合せ溶接継手の一般的なタイプとその用途
各フィッティングは特定の機能を実行します。間違った形状を選択すると、設置上の競合が発生したり、意図した流路が変更されたり、建設中に高価な修正が必要になったりする可能性があります。
| 継手の種類 | 一次機能 | 選択に関する重要な考慮事項 |
|---|---|---|
| 90度エルボ | 流れの方向を90度変えます。 | 長半径または短半径、パイプのサイズ、壁の厚さ、および利用可能なスペース。 |
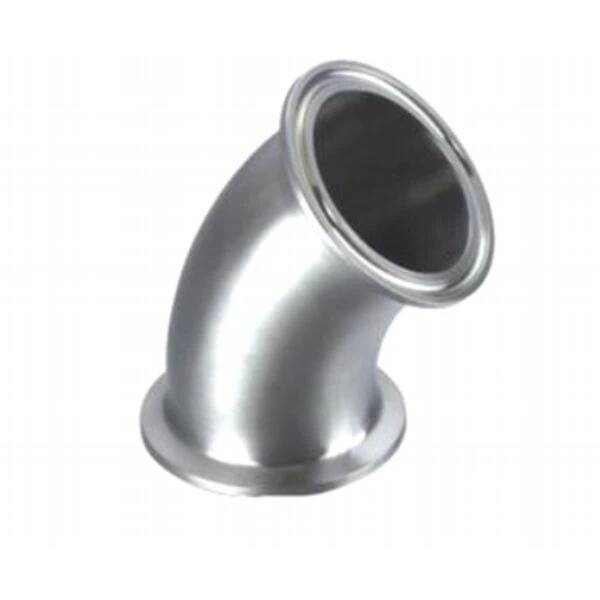
| 45度エルボ | さらに徐々に方向を変えていきます。 | 必要な角度、中心から端までの寸法、およびレイアウトの形状。 |
| 等しいティー | ランと同じ公称サイズのブランチを作成します。 | 配管と分岐の寸法、流量要件、および補強に関する考慮事項。 |
| 径違いティー | メイン パイプラインよりも小さいブランチを作成します。 | 実行サイズ、ブランチ サイズ、および適用可能な設計要件。 |
| 同心減速機 | 共通の中心線に沿って異なるサイズのパイプを接続します。 | ラージエンドのサイズ、スモールエンドのサイズ、トランジションの長さ、方向。 |
| 偏心減速機 | 異なるサイズをオフセット中心線で接続します。 | 水平または垂直の向き、排水、エアポケットの考慮事項。 |
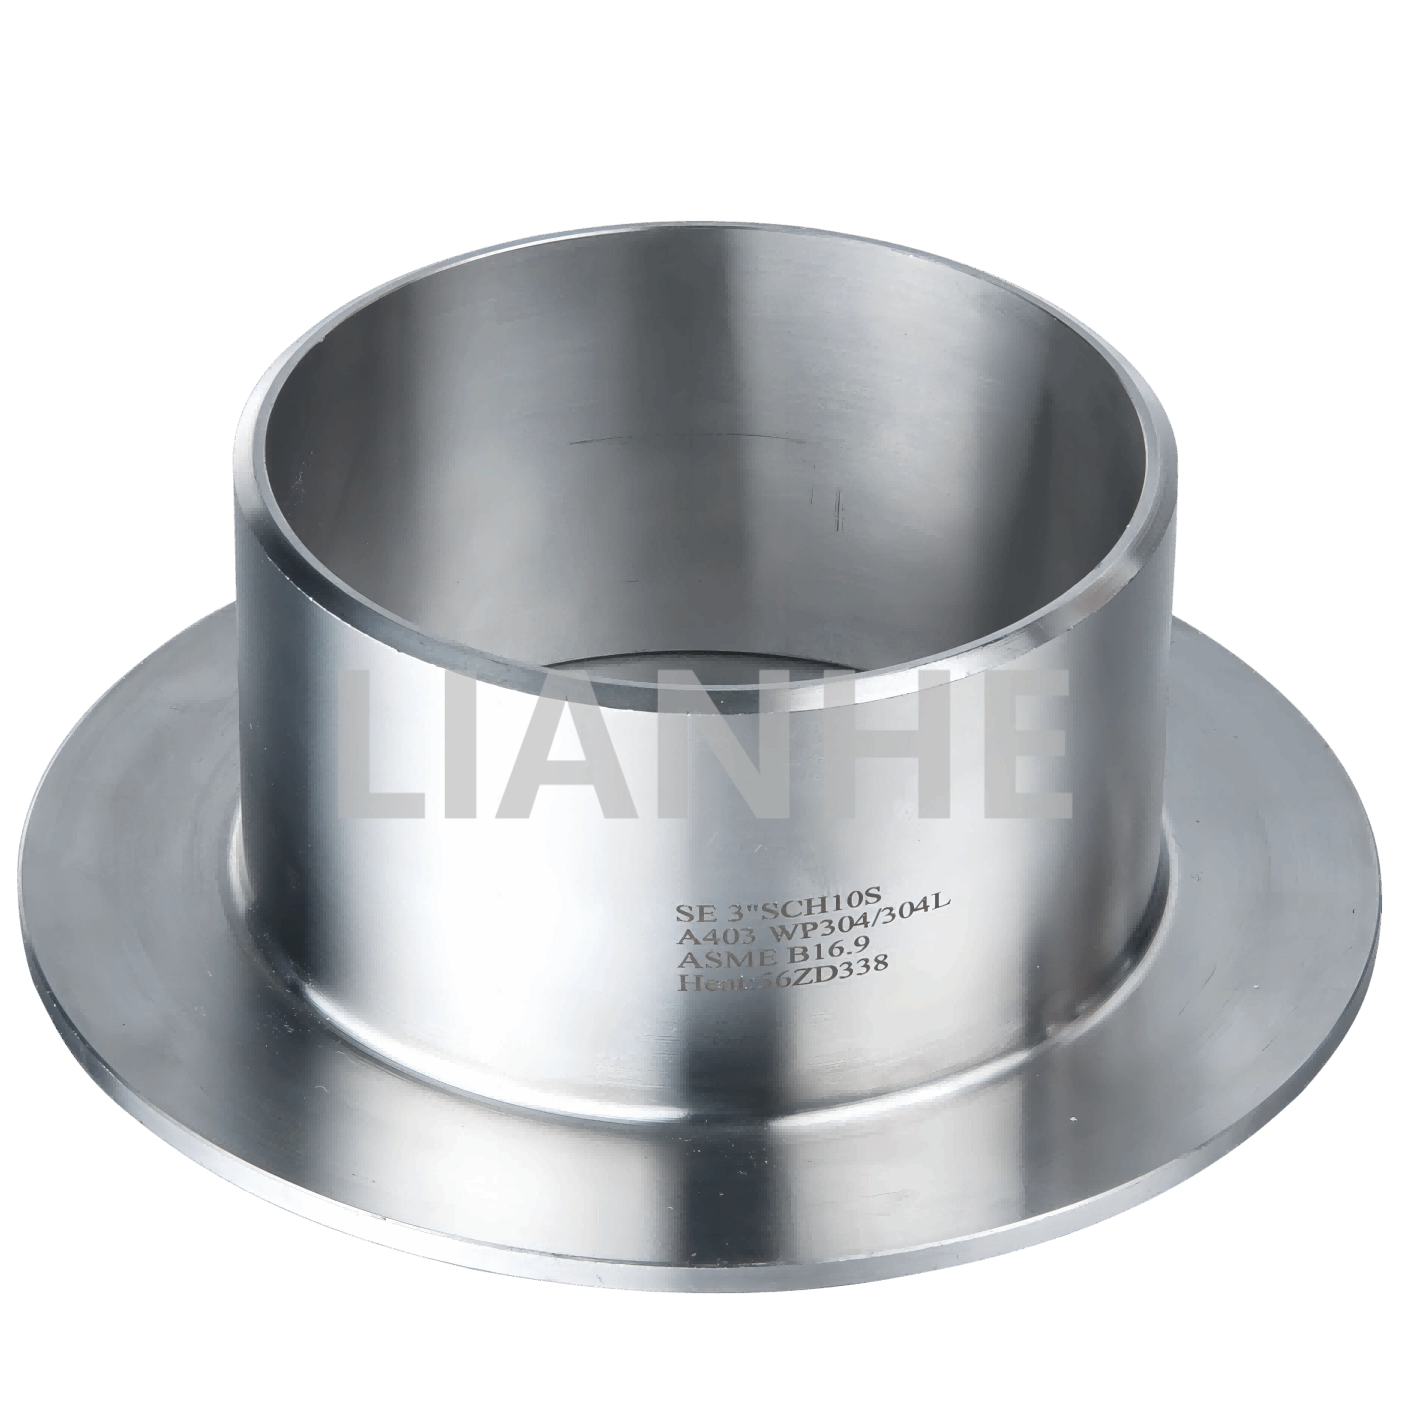
| パイプキャップ | パイプラインの終わりを閉じます。 | サイズ、材質、壁の厚さ、将来のアクセス要件。 |
| クロスまたはカスタムフィッティング | 設計で許可されている場合は、複数の分岐接続を作成します。 | 分岐の形状、応力解析、寸法要件、および適用可能なコード。 |
半径の長いエルボは、よりスムーズな方向転換が望まれる場合によく使用されますが、半径の短いエルボは、設計が許すコンパクトなレイアウトに適している場合があります。同心減速機と偏心減速機は、さまざまなレイアウトのニーズに対応するため、交換可能なものとして扱うべきではありません。
たとえば、偏心減速機を水平線に配置すると、正しい方向に設置すると、不要な高点または低点を回避するのに役立ちます。適切な配置は、流体、流れの方向、ポンプの構成、排水要件、プロジェクトの図面によって異なります。
4. 突合せ溶接継手の適切な材料を選択する方法
材料の選択は、耐食性、強度、温度適合性、製造要件、ライフサイクルコストに直接影響します。早期に交換が必要な場合や互換性の問題が発生する場合、最安値のフィッティングが必ずしも最も経済的な選択肢であるとは限りません。
| 材料カテゴリー | 共通仕様例 | 一般的な考慮事項 |
|---|---|---|
| 炭素鋼 | ASTM A234 WPB | 一般的な工業用配管用途。腐食防止が必要な場合があります。 |
| 低温炭素鋼 | ASTM A420 WPL6 | 特定の低温靱性を必要とする用途。 |
| 合金鋼 | 該当する ASTM A234 グレード (WP11 または WP22 など) | 選択された高温または特殊な使用条件。 |
| オーステナイト系ステンレス鋼 | ASTM A403 WP304/304L または WP316/316L | 適切な環境における耐食性。グレードの選択は媒体と条件によって異なります。 |
| 二相ステンレス鋼 | 適用可能なASTM A815グレード | 強度と耐食性の組み合わせが必要な用途。 |
| ニッケル合金 | 適用可能なASTM B366グレード | 特殊な腐食性、高温、またはその他の要求の厳しい環境。 |
実際のサービス環境を評価する
材料を確認する前に、エンジニアは流体の組成、動作温度と設計温度、圧力、腐食メカニズム、考えられる汚染物質、および洗浄用化学物質を考慮する必要があります。たとえば、ステンレス鋼は、あらゆる腐食性媒体に対して普遍的に耐性があるわけではありません。塩化物濃度、温度、その他の条件は、その性能に大きな影響を与える可能性があります。
材料のトレーサビリティを確認する
重要な産業プロジェクトの場合、購入者は材料試験証明書、熱またはバッチの識別、化学組成記録、機械試験結果、および検査文書を要求する場合があります。要件は、材料仕様、プロジェクト仕様、および管理コードによって異なります。
購入者は、「ステンレス鋼」や「高強度合金」などの説明に頼るのではなく、正確なグレードと適用される材料規格を確認する必要があります。これらの広範な用語は、適合性を確立するのに十分な情報を提供しません。
5. 寸法・肉厚・規格
寸法の互換性は、パイプフィッティング中に回避可能な問題の最も一般的な原因の 1 つです。正しい材質で作られた継手であっても、呼び寸法、外径、肉厚、端部の寸法が設計と一致しない場合は、適合しない場合があります。
ASME B16.9 を理解する
ASME B16.9 は、サイズ NPS 1/2 ~ NPS 48、または DN 15 ~ DN 1200 の工場で製造された鍛造突合せ溶接継手の全体の寸法、公差、定格、試験、およびマーキングをカバーしています。これは、標準化された工業用配管コンポーネントのリファレンスとして一般的に使用されています。
この規格を完全な材料仕様または配管システム設計の代替物と誤解してはなりません。材料要件、溶接手順、サービスの適合性、およびその他のプロジェクトの義務は、該当する材料規格、配管規格、およびプロジェクト文書を通じて対処する必要があります。
壁の厚さを一致させる
配管スケジュールは、標準化された配管システムの壁の厚さを特定するために一般的に使用されます。ただし、同じ公称パイプ サイズであっても、スケジュールに応じて肉厚が異なる場合があります。したがって、購入者は実際に必要な寸法を確認し、継手が相手パイプに適していることを確認する必要があります。
溶接端の確認
通常、突合せ溶接継手では、指定された溶接手順に適した準備された端が必要です。端部の準備、ベベルの形状、ルートの開口部、および位置合わせは、該当する規格、承認された溶接手順、およびエンジニアリング要件に従う必要があります。
6. プロジェクトに適切な突合せ溶接継手を選択する方法
構造化された選択プロセスにより、誤った注文、設置の遅れ、計画外の材料の代替を防ぐことができます。エンジニアリング要件から始めて、指定された製品を製造および文書化するサプライヤーの能力を検証します。
ステップ 1: 動作条件を定義する
設計圧力、動作温度、流体またはガスの組成、腐食に関する考慮事項、および関連するプロジェクト コードを記録します。これらの条件により、材料とコンポーネントの選択の境界が確立されます。
ステップ 2: フィッティング形状を特定する
エルボ、ティー、レデューサー、キャップ、またはその他の構成が必要かどうかを指定します。承認された図面に示されている角度、半径、分岐配置、および向きの要件を含めます。
ステップ 3: 完全な仕様を確認する
公称サイズ、スケジュールまたは肉厚、材料グレード、適用される製造規格、および最終処理を提供します。標準以外の寸法が必要な場合は、明確に指定された公差と許容基準を備えた図面を提出してください。
ステップ 4: 検査要件を確立する
プロジェクトで必要な記録、検査、テストを特定します。これらには、寸法検査、材料証明書、目視検査、非破壊検査、またはその他の指定された検証活動が含まれる場合があります。すべてのテストがすべてのフィッティングに適用されるわけではないため、テストは生産前に合意される必要があります。
ステップ 5: 完全な商用オファーを確認する
同じ技術仕様を使用して見積もりを比較します。数量、単位、生産リードタイム、梱包、出荷手配、書類要件、不適合製品の処理手順を確認します。
- 製品名だけに頼るのではなく、承認された図面を使用してください。
- 要求された仕様と提案された代替案との相違点を明確にします。
- 正確な材質グレードと寸法規格の確認を依頼してください。
- 注文する前に、検査と文書の要件に同意してください。
- やり直し、納品、交換のリスクを含むプロジェクトの総コストを評価します。
7. 品質管理と溶接に関する考慮事項
信頼性の高い突合せ溶接継手には、正しいラベルを貼るだけでは不十分です。製造の一貫性、材料検証、寸法精度、表面状態、適切な検査はすべて製品の品質に貢献します。
寸法検査
重要な測定には、外径、壁の厚さ、中心から端までの寸法、全長、分岐の形状、端の準備などが含まれます。検査基準は、該当する製品規格および購入仕様書に従う必要があります。
材質の検証
材料の識別と文書は、付属の継手が指定されたグレードに対応していることを確認するのに役立ちます。プロジェクトで必要な場合、合金の同一性やトレーサビリティを確立するために追加の検証方法が使用される場合があります。検査計画では、方法、範囲、および合格基準を定義する必要があります。
表面および製造検査
フィッティングには、許容できない表面欠陥、変形、損傷、およびコンプライアンスや取り付けに影響を与える可能性のあるその他の状態がないかどうかを確認する必要があります。継手の種類、寸法、材質、適用仕様により製造方法が異なる場合があります。
溶接と設置の管理
溶接の前に、担当者は材料の適合性、適合性、清浄度、位置合わせ、および承認された溶接手順を確認する必要があります。入熱、パス間温度、予熱、溶接後の熱処理は、材料、厚さ、使用条件、および管理規定に応じて制御が必要になる場合があります。
用途に応じて、目視検査、X線検査、超音波検査、磁粉検査、液体浸透検査などの検査方法を指定できます。検査の方法と範囲は、すべての継手で同一であると仮定するのではなく、適用されるコードとプロジェクトの要件によって決定される必要があります。
8. 購入時および設置時によくある問題
呼び径のみでのご注文
同じ呼びサイズを持つ 2 つの継手は、材質、スケジュール、形状、または規格が異なる場合があります。購入説明が不完全だと、意図したとおりにインストールできないコンポーネントを受け取るリスクが高まります。常に完全な技術仕様を提供してください。
価格だけで素材を選ぶ
安価なグレードでは、必要な耐食性、温度耐性、または機械的特性が得られない可能性があります。価格を検討する前に、完全な材料仕様を比較し、設計条件への適合性を確認してください。
公差とフィッティングの無視
寸法の不一致により、位置合わせが複雑になり、製造時間が長くなり、溶接の品質に影響を与える可能性があります。特に設置スペースが限られているプレハブパイプスプールやシステムの場合は、製造前に嵌合寸法と公差を確認してください。
最後までドキュメントを残す
証明書が欠落していたり、トレーサビリティが不明確であると、検査やプロジェクトの受け入れが遅れる可能性があります。見積段階で文書要件を確立し、供給された製品と関連する材料バッチが記録によって特定されることを確認します。
配送中に製品を保護できなかった
湿気、汚れ、衝撃、不適切な保管条件により、フィッティングが損傷したり、取り付け前の状態に影響を与えたりする可能性があります。材料と輸送環境に基づいて、適切な梱包、識別、取り扱い、および保管方法を指定します。
9. 突合せ溶接継手の実際的な調達チェックリスト
お見積り依頼を送信する前に、以下の情報をご用意ください。完全な調査により、サプライヤーは要件をより正確に評価できるようになり、バイヤーは同等の基準でオファーを比較することができます。
- 製品タイプ:エルボ、ティー、レデューサー、キャップ、またはその他の指定された継手。
- 寸法:公称パイプサイズ、DN または NPS の指定、および必要な形状。
- 壁の厚さ:パイプスケジュールまたは指定された最小肉厚。
- 材料:正確な材料仕様とグレード。
- 製造基準:該当する ASME、ASTM、EN、またはその他のプロジェクト指定の要件。
- 動作条件:圧力、温度、流体サービス、腐食を考慮して設計します。
- 終了準備:必要な溶接端の構成と適用される規格。
- 量:各サイズと継手の種類ごとの個数。
- 高品質のドキュメント:証明書、検査記録、試験報告書、およびトレーサビリティ要件。
- 配達:必要な配達日、宛先、梱包、配送条件。
- 特別な要件:図面、追加公差、マーキング、またはプロジェクト固有の受け入れ基準。
この情報を最初に提供すると、説明サイクルが短縮され、サプライヤーの見積もり間の差異を特定しやすくなります。技術的な詳細が不明な場合は、注文を確定する前に担当の配管技術者に確認してください。
10.突合せ溶接継手に関するよくある質問
1.突合せ溶接継手は主に何に使用されますか?
パイプセクションを接続し、流れの方向を変更し、分岐接続を作成し、パイプサイズ間の移行を行い、パイプの端を閉じます。これらは、産業プロセス配管、エネルギー施設、化学プラント、水処理システム、および永久的な溶接接続を必要とするその他の用途で一般的に使用されています。
2. 突合せ溶接継手とねじ込み継手の違いは何ですか?
突合せ溶接継手は溶接によってパイプの端に接続されますが、ねじ込み継手は相手のねじ山によって接続されます。突合せ溶接接続は、恒久的な接合と連続した内部流路が重要な用途で好まれることがよくあります。ネジ付き継手は、適切な小口径またはサービス固有の用途に役立つ場合があります。適切な接続は設計コードと動作条件によって異なります。
3. 突合せ溶接継手にはどの規格が一般的に使用されますか?
ASME B16.9 は、工場で製造される鍛突合せ溶接継手に広く使用されています。範囲内の寸法、公差、定格、テスト、およびマーキングに対応します。プロジェクトに適用される材料仕様と配管コードも確認する必要があります。
4. 正しい材料グレードを選択するにはどうすればよいですか?
流体の組成、設計圧力、温度、腐食メカニズム、機械的要件、および適用可能なコードを考慮してください。炭素鋼やステンレス鋼などの一般的な説明に頼るのではなく、正確な材料仕様とグレードを担当エンジニアに確認してください。
5. 継手の壁の厚さはパイプと一致する必要がありますか?
継手は、該当する設計および寸法要件を満たし、接続されたパイプと互換性がある必要があります。購入者は、必要なスケジュールまたは壁の厚さを指定し、端部の寸法と溶接の準備を確認する必要があります。許容される不一致は、承認された設計および溶接要件に従って対処する必要があります。
6. サプライヤーにどのような書類を要求すればよいですか?
プロジェクトに応じて、文書には材料試験証明書、寸法検査記録、製品識別およびトレーサビリティ情報、該当する適合性文書、指定された非破壊検査または試験報告書が含まれる場合があります。生産または出荷前に必要な書類に同意します。
7. 突合せ溶接継手はカスタマイズできますか?
一部のメーカーは、製造能力と適用される規格に応じて、合意された非標準の寸法、材料、またはプロジェクト固有の要件を備えた継手を提供できます。サプライヤーが実現可能性を評価できるように、図面、材料要件、公差、数量、および検査基準を提供します。要件が検証されていない限り、カスタム製品があらゆる点で標準に準拠しているとみなすべきではありません。
8. 突合せ溶接継手の購入総コストを削減するにはどうすればよいですか?
完全な仕様の発行、互換性のある注文の統合、配送スケジュールの計画、サプライヤーの文書の確認、寸法や材料の不一致の防止により、回避可能なコストを削減します。見積単価と並行して、品質、納品の信頼性、および潜在的な手戻りを評価します。
プロジェクトに最適な突合せ溶接継手を見つけてください
適切な突合せ溶接継手を選択するには、材料グレード、寸法、適用される規格、溶接要件、および動作条件に細心の注意を払う必要があります。これらの要件を理解しているサプライヤーと協力することで、調達を合理化し、仕様の明確性を高め、より信頼性の高いプロジェクトの実行をサポートできます。
温州蓮河バルブ継手有限公司は、工業用バルブ継手および配管接続コンポーネントを評価するバイヤーにとって潜在的な調達パートナーです。要件について話し合うときは、意図する用途、継手のタイプ、サイズ、材料グレード、適用される規格、数量、および見積もりの明確な根拠を確立するために必要なプロジェクト固有の文書を提供します。
今後の産業プロジェクト用の突合せ溶接継手をお探しですか?お問い合わせ製品要件、技術仕様、調達ニーズについて温州蓮和弁継手有限公司と話し合うことができます。